 Português
 Inglês
Welcome to Our Blog - ITG Group
Blog
- Technical
- Oct 27, 2026
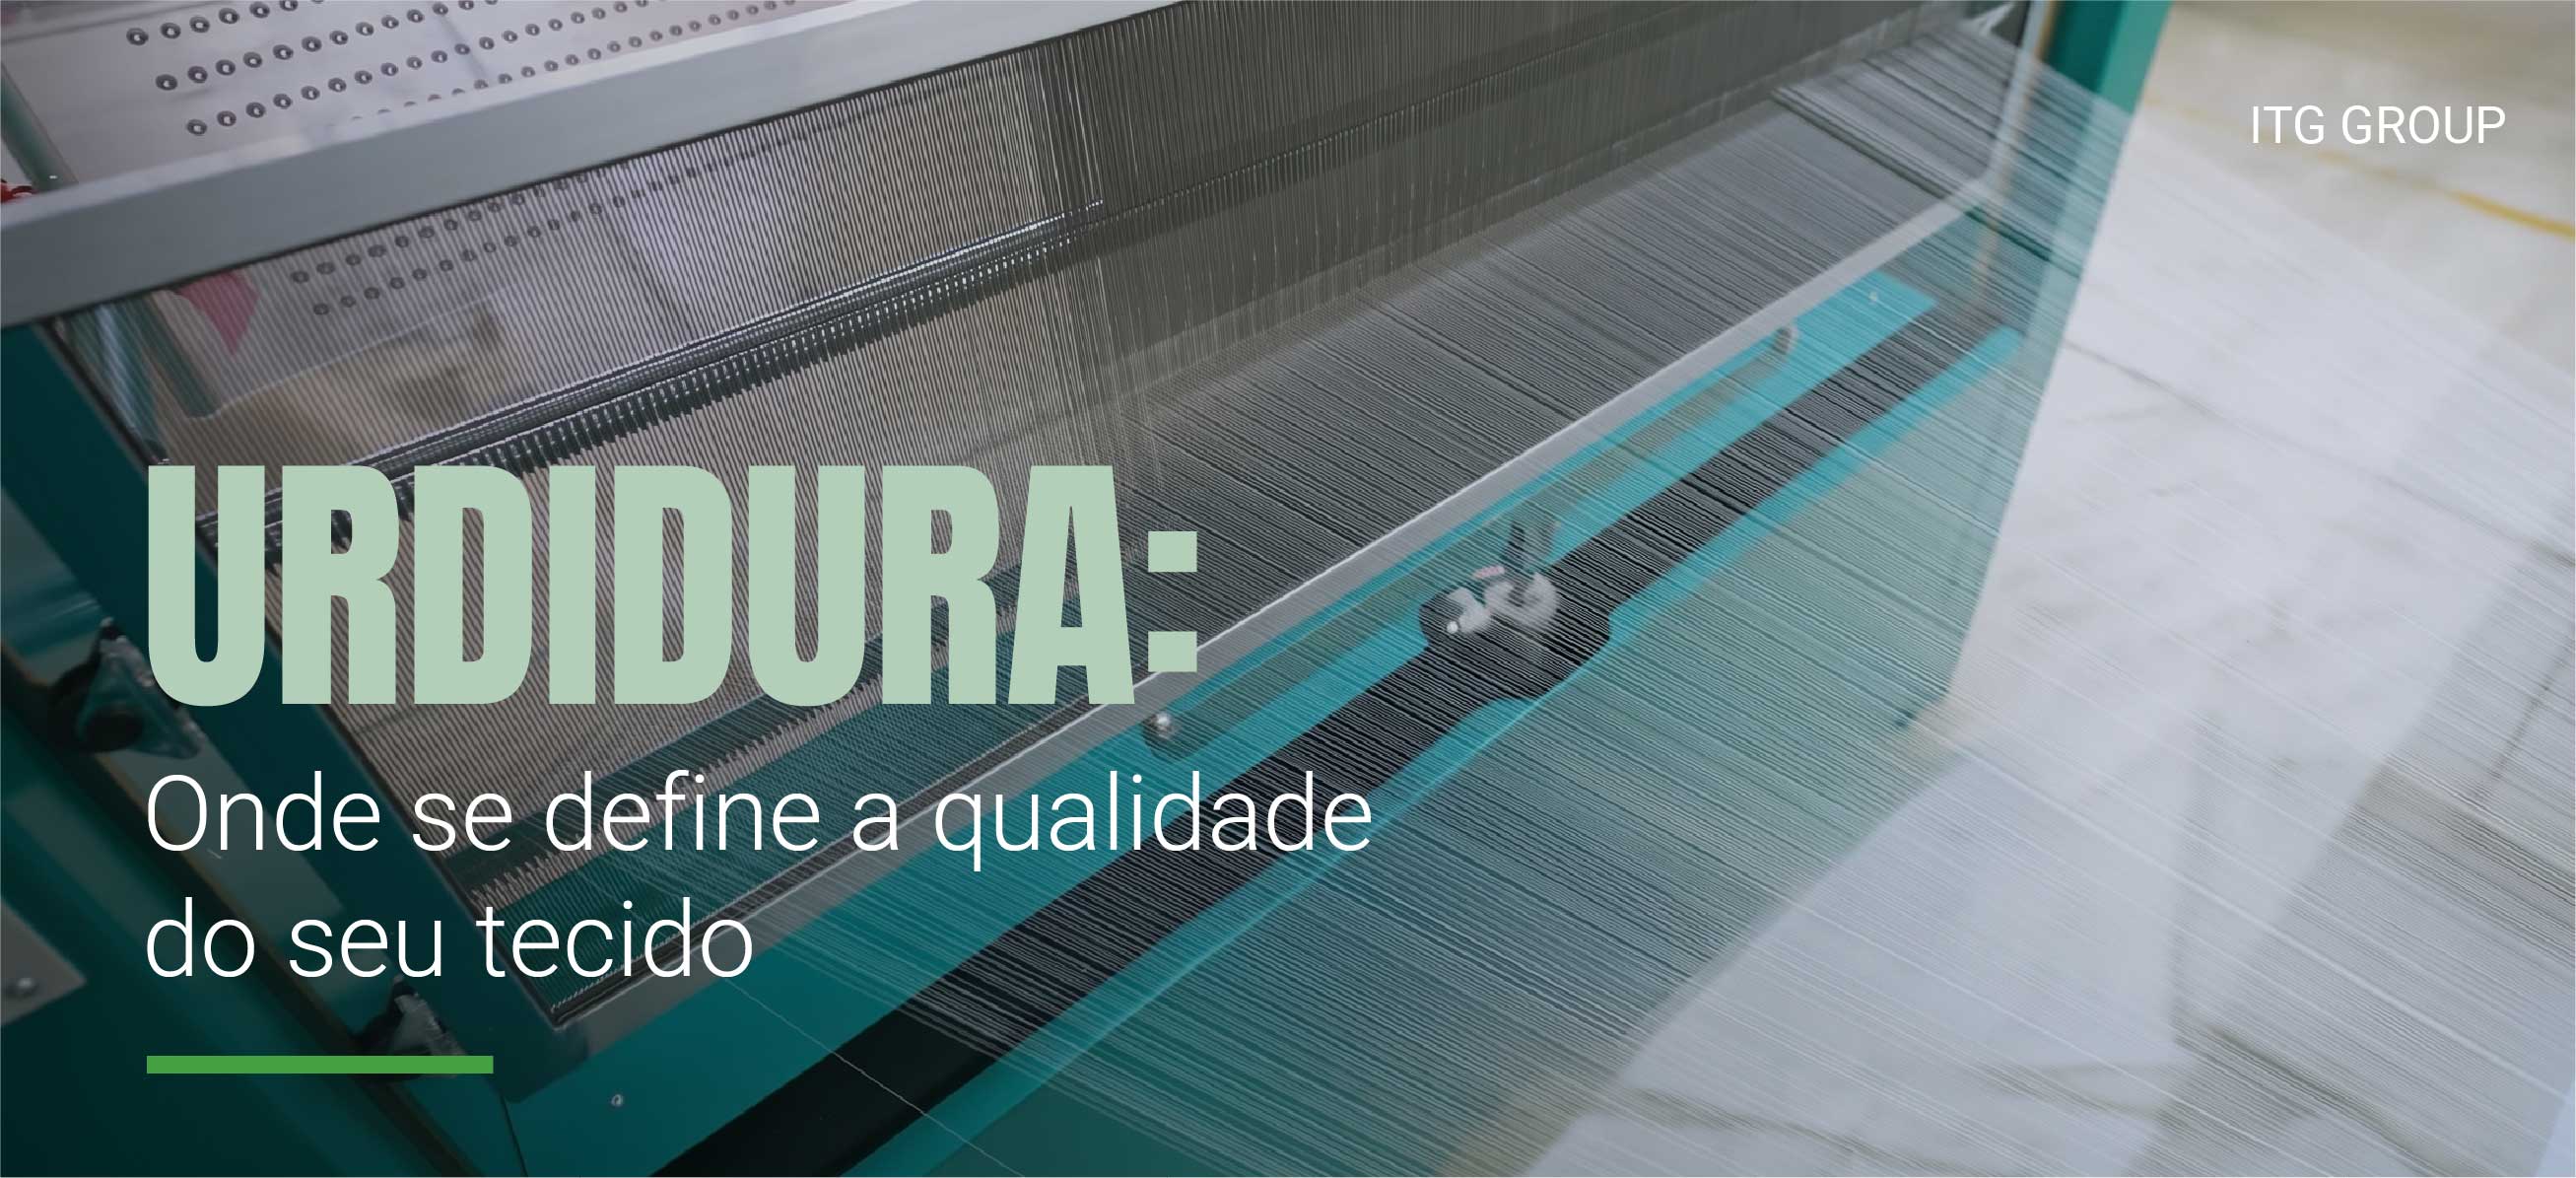
Urdidura: Onde se define a qualidade do seu tecido
Eis uma possibilidade incômoda: quando o fio chega ao tear, já pode haver um defeito enrolado na viga.
A preparação da urdidura é a etapa mais silenciosa de todo o processo. Nada dramático acontece ali. Mas é onde se definem as condições para a qualidade do tecido — e uma viga mal preparada leva seus problemas adiante para cada metro tecido a partir dela.
O que uma viga realmente carrega
Uma viga de urdidura não é apenas fio enrolado em uma flange. São milhares de fios enrolados sob uma tensão específica, com uma densidade específica e em um arranjo específico. Acertando esses três aspectos, o tear recebe uma urdidura com a qual pode trabalhar. Erre qualquer um deles e o tear passa toda a produção tentando compensar.
Escrevemos em agosto sobre um estudo de paradas de teares em uma fábrica de tecelagem a jato de ar, que constatou que 58% de todas as paradas foram causadas por quebras na urdidura — de longe a maior categoria, à frente das quebras na trama e de todas as outras combinadas. Aquele artigo analisou os componentes pelos quais o fio passa no tear.
Mas há uma etapa anterior a isso. Um fio da urdidura que foi enrolado com tensão irregular, ou que ficou em uma zona de baixa densidade da viga, chega ao tear já enfraquecido ou já frouxo. Ele não se rompe porque o tear o tratou mal. Ele se rompe porque nunca iria sobreviver à produção.
As três variáveis definidas na urdidura
1. Uniformidade da tensão em toda a folha. Cada fio na viga deve ser enrolado com tensão comparável. Quando alguns fios estão mais apertados do que outros, os frouxos cedem na abertura e os apertados sofrem mais tensão a cada passagem. O resultado no tear parece quebras aleatórias da urdidura e irregularidade na abertura — mas o padrão foi definido quando a viga foi enrolada. É por isso que as máquinas de urdidura possuem uma arquitetura de tensão dedicada: dispositivos intermediários de tensão constante existem especificamente para manter a tensão igual entre diferentes fios e diferentes faixas, com a tensão de cada folha de fios ajustável livremente.
2. Consistência da densidade de enrolamento. Um rolo enrolado com densidade inconsistente se desenrola com tensão inconsistente — porque o diâmetro efetivo muda de forma desigual à medida que o rolo vai se esgotando. O catálogo é claro sobre isso: na estação de urdidura inteligente, o controle de tensão em circuito fechado com unidades de tensão e medição automática de deslocamento existe para “garantir um melhor enrolamento do rolo de urdidura e manter a densidade de enrolamento constante”. Na urdidura direta, o erro de densidade de enrolamento é especificado em ≤0,25%. E na urdidura por separação, a compensação de tensão em tempo real é o que proporciona consistência de densidade não apenas dentro de uma viga, mas entre todas as vigas de um conjunto — o que é importante no momento em que você opera um tear alimentado por mais de uma.
3. Alinhamento de listras e faixas. No urdido seccional, em que a urdidura é montada em faixas sobre um tambor, o alinhamento é fundamental. Se as faixas se deslocarem, a viga resultante terá zonas de densidade diferente e o tecido apresentará faixas visíveis. A solução de engenharia é geométrica: no SHGA215C, a seção de urdido se move ao longo de um trilho enquanto o pente de urdido e o creel permanecem fixos, de modo que a faixa de urdidura permanece alinhada e centralizada durante todo o processo — e a tensão da faixa permanece constante com ela. Os valores de precisão na urdidura seccional chegam a ≤0,1 mm para o posicionamento das tiras e 0,02% para o acompanhamento da barra condutora.
Por que isso permanece invisível até chegar ao tear
Eis o problema estrutural: defeitos de urdidura não parecem defeitos. Uma viga com tensão irregular parece uma viga normal. Uma viga com variação de densidade de 3% parece idêntica a uma com 0,25%. Não há inspeção visual que detecte isso, e o departamento de urdidura geralmente já passou para a próxima viga quando a primeira chega ao tear.
Assim, o ciclo de feedback se rompe. O departamento de tecelagem registra as quebras de urdidura. O departamento de urdidura não fica sabendo de nada. E a mesma condição se repete em todas as vigas, porque ninguém conectou as duas pontas do problema.
A precisão do comprimento se comporta da mesma maneira. Em nossa máquina de urdidura direta de alta velocidade GA269C, vários sensores com correção automática de desvio mantêm o desvio de comprimento abaixo de 0,0025% — um valor que só importa porque a alternativa é descobrir a discrepância no final de uma tiragem, quando falta tecido ou há excesso de desperdício e a viga já se foi.
Onde o fio é realmente danificado
Vale a pena ser preciso sobre isso, pois “a urdidura danifica o fio” é uma afirmação muito vaga para se agir com base nela. O dano ocorre em pontos específicos, e cada um deles tem uma solução de engenharia.
No gaiola, o fio está sob tensão e em movimento, e as fibras descontínuas sensíveis ao atrito são as mais vulneráveis. Os gaiola recirculantes em forma de V são projetados exatamente para isso — eles permitem que o fio trabalhe sob baixa tensão em alta velocidade, o que reduz as diferenças de tensão e a quebra das pontas durante a urdidura. Dispositivos anti-balão de ar e hastes de pré-tensão suavizam a compensação de tensão quando o motor arranca e para, de modo que o fio não sofra choques a cada aceleração.
No rolo de pressão, o fio é compactado na viga. Na GA269C, a pressão é ajustável de 150 N a 6.000 N por meio de um mecanismo pneumático independente, com retorno automático durante a frenagem, de modo que o rolo pare de esfregar o fio que já está na viga. Esse retorno automático existe porque a alternativa — um rolo carregado encostado em uma viga em desaceleração — desgasta a camada externa.
E no pente, acumulam-se poeira e fiapos. Existem mecanismos de sopro intermitente e dispositivos de pente fechado para manter esse ponto de contato limpo, pois um dente do pente com fiapos é um dente que desgasta o fio.
Uma estrutura de verificação
Se você estiver enfrentando quebras na urdidura ou faixas que não consegue identificar, verifique os seguintes pontos antes de continuar ajustando o tear.
Verifique se as quebras se concentram por viga, e não por tear. Se o mesmo tear funciona sem problemas em uma viga e apresenta quebras na seguinte, a variável não é o tear.
Verifique se as quebras se concentram por zona da viga. Problemas que aparecem consistentemente em um determinado ponto da tiragem — no início, no meio, perto do fim — indicam variação de densidade ao longo do diâmetro da viga.
Compare as vigas dentro de um conjunto. Se você estiver alimentando um tear com várias vigas e uma delas se comportar de maneira diferente, há um problema de consistência de densidade entre as vigas, e não um problema de tecelagem.
Analise as faixas em relação à geometria das listras. Na urdidura seccional, faixas que se repetem em intervalos regulares ao longo da largura do tecido são uma questão de alinhamento, não de pente.
Pergunte qual é a tensão que sua máquina de urdidura realmente mantém — e se alguém a mede. Se a resposta for “está ajustada no painel”, isso é uma configuração, não uma medição. Controle de tensão em malha fechada significa que a máquina corrige; em malha aberta, significa que ela apenas espera.
Feche o circuito de retroalimentação. Forneça ao departamento de urdidura os dados de ruptura da urdidura provenientes da tecelagem, por rolo. É a mudança diagnóstica mais barata disponível, e a maioria das fábricas nunca fez isso.
O argumento do custo
Para quem estiver avaliando isso como um investimento, e não como uma questão de manutenção: a preparação da urdidura está na fase inicial de todo o processo. Um defeito introduzido no tear afeta o tecido que está sendo tecido. Um defeito introduzido na urdidura afeta cada metro de cada viga produzida nessas condições — e isso ocorre de forma invisível, o que é o que torna o problema caro.
Essa é a assimetria que vale a pena entender. O equipamento de urdidura não produz tecido, por isso raramente recebe prioridade em discussões sobre investimentos em ativos (capex). Mas ele define o limite máximo do que o restante da sua linha de produção pode alcançar. Você não pode tecer melhor do que sua viga permite.
O papel do ITG Group
Nossa linha de urdidura abrange urdidura direta e seccional — com configurações de cremalheira e tensão selecionadas de acordo com o fio que você realmente utiliza, e não com uma especificação padrão.
Se você está observando quebras na urdidura ou faixas que não se resolvem no tear, vale a pena conversar sobre isso antes de sua próxima decisão sobre equipamentos. Conte-nos o que você está utilizando e o que está observando, e nossa equipe técnica analisará o caso com você — inclusive na hipótese em que a resposta honesta for que sua urdidura está correta e o problema está em outro lugar.
Entre em contato: info@group-itg.com
- Technical
- Sep 08, 2026
Sua máquina RAMA está prejudicando sua margem de lucro, e isso fica evidente pelo barulho do seu exaustor
Se você opera uma linha de acabamento, já sabe qual seria a primeira máquina a verificar se a conta de energia disparasse: a RAMA.
Costuma ser o maior consumidor individual de energia térmica do chão de fábrica, e a razão é física pura — você está passando tecido úmido por câmaras de ar quente em circulação, e gerar esse calor, câmara após câmara, turno após turno, é caro. A literatura é direta a respeito: a RAMA é descrita como uma das máquinas que mais consomem energia térmica em todo o processo têxtil, e o acabamento, junto com a preparação de processos a úmido, responde por cerca de 35% da energia térmica de uma fábrica integrada.
Aqui está a parte que não aparece em nenhum indicador: boa parte dessa energia nunca toca o seu tecido. Ela sai pela chaminé de exaustão como ar quente, irradia para dentro da fábrica, ou é desperdiçada mantendo uma temperatura que o processo não precisava. Não é uma falha dramática. É um vazamento silencioso e contínuo — e é pago em cada metro de tecido que você produz.
Este artigo detalha onde uma RAMA convencional perde energia, e como o design da nossa máquina RAMA XY-D-2600 ataca cada perda na origem.
Onde uma RAMA convencional perde energia
Três perdas concentram a maior parte do desperdício, e elas se acumulam.
Ar de exaustão quente, jogado fora. Uma RAMA expele continuamente ar úmido e quente para manter a atmosfera da câmara adequada para a secagem. Em uma configuração convencional, essa exaustão —que carrega energia térmica real que você já pagou para gerar— sobe direto pela chaminé. A pesquisa sobre os fluxos de energia em RAMAs identifica o gás de exaustão como um dos maiores gargalos para a eficiência, e os estudos sobre recuperação de calor residual em RAMAs demonstraram reduções de consumo de combustível superiores a 60% quando esse calor de exaustão é captado e reutilizado corretamente. Cada grau nesse ar expelido é dinheiro gasto uma vez e perdido.
Vazamento térmico e radiação. O calor não fica educadamente dentro das câmaras. Ele escapa pelas paredes dos painéis, pelas frestas e pelas superfícies mal isoladas — por isso a área ao redor de uma RAMA mais antiga costuma estar desconfortavelmente quente. Esse calor irradiado custa em dobro: é energia que saiu do processo, e eleva a temperatura da fábrica, que a sua ventilação depois tem que combater.
Temperatura e fluxo de ar que você não consegue controlar com precisão. Quando você não consegue regular as condições de forma independente ao longo da máquina —em cima versus embaixo, seção por seção— você compensa exagerando. Trabalha mais quente ou empurra mais ar do que o tecido estritamente precisa, só para manter a qualidade. Essa margem de segurança é um seguro real de qualidade do tecido, mas também é sobreconsumo contínuo. E as condições atmosféricas pioram isso: estudos de modelagem energética mostram que o desempenho de uma RAMA pode variar até 10% da energia total necessária apenas pelas mudanças sazonais na temperatura e na umidade do ar ambiente.
Como a XY-D-2600 ataca cada perda
A máquina RAMA XY-D-2600 é uma RAMA de camada dupla construída especificamente em torno do consumo de energia. Três características de design correspondem diretamente às três perdas acima.
1. Forno de camada dupla — reutilizar o calor em vez de regenerá-lo. Esta é a ideia central. O forno é empilhado em duas camadas, e o calor gerado na primeira camada de termofixação é transferido para a segunda camada através de uma placa de ferro fechada. Em vez de cada câmara gerar seu próprio calor do zero, a segunda camada funciona em parte com o calor que a primeira já produziu. De acordo com o catálogo, essa recuperação equivale a uma economia de energia de cerca de 20% a 40%, dependendo do processo. E como as camadas são empilhadas, cada gabinete tem 1600 mm de altura — você obtém essa economia sem dobrar a sua área de piso.
2. Recuperação de calor residual — pré-aquecer o ar fresco com o ar que você ia expelir. O segundo ataque é sobre essa chaminé de exaustão. Uma RAMA precisa repor constantemente ar fresco no forno. Na XY-D-2600, esse ar fresco que entra passa primeiro pelo dispositivo de recuperação de calor residual — assim ele é pré-aquecido pela exaustão que sai antes de entrar na câmara. Você está recuperando energia do mesmo ar que estava prestes a jogar fora. O catálogo situa isso em uma economia de energia de aproximadamente 10% a 30%. Os ventiladores de exaustão e de suprimento são ambos controlados por frequência, e o sistema relata um ganho de eficiência de produção de 2% a 3% na mesma linha, dependendo das condições do processo. O isolamento reforça isso: os painéis são de placa galvanizada com 150 mm de material isolante de alta qualidade para conter o vazamento de calor descrito antes.
3. Duto de ar duplo independente — precisão em vez de excesso. A terceira característica resolve o problema do sobreconsumo. A XY-D-2600 usa dois dutos de ar independentes, com o volume de ar superior e inferior controlado separadamente e ajustável a qualquer proporção pelo menu, regulado por conversores de frequência. Isso significa que você para de compensar com um excesso generalizado e passa a ajustar o fluxo de ar ao que o tecido realmente precisa, em cima e embaixo. E algo crítico: isso se mantém mesmo em baixa velocidade — que é exatamente onde vivem os tecidos sensíveis. O catálogo especifica resultados de tecido estáveis em qualquer velocidade para malha, tecido revestido, tecido reciclado, fibra ultrafina, pelúcia e seda. Um fluxo de ar mais baixo e preciso sobre artigos delicados é ao mesmo tempo uma economia de energia e uma salvaguarda de qualidade.
O que isso significa na conta — e no tecido
Os percentuais de economia acima não são arredondamentos de marketing — são números de catálogo ligados a condições de processo, e se acumulam sobre a máquina que já é a sua maior linha de energia. Quando o seu maior consumidor térmico funciona de 20% a 40% mais eficiente no forno e recupera outros 10% a 30% da exaustão, isso não é um erro de arredondamento na conta de energia. É uma mudança estrutural no seu custo por metro — do tipo que se acumula a cada turno, a cada dia, por toda a vida da máquina.
O trabalho independente da indústria aponta na mesma direção: os projetos de recuperação de calor residual em RAMAs relataram economias de 20% a 30% em eletricidade e combustível, e a modernização de RAMAs em geral é creditada com cortes no consumo específico de energia de 10% a 25%. Não vamos lhe dar um número de ROI — isso depende do seu preço de energia, da sua mistura de tecidos e das suas horas de operação, e quem lhe cotar um retorno universal está adivinhando. Mas a direção não está em dúvida, e os dados para calcular o seu estão todos aqui.
E o lado da qualidade importa igual, porque uma eficiência energética que lhe custa qualidade de tecido não é eficiência. As mesmas características que economizam energia —fluxo de ar preciso por duto duplo, ar fresco aquecido introduzido para evitar grandes diferenciais de temperatura e gotejamento, condições estáveis em baixa velocidade— são as que protegem o toque e a consistência do acabamento em tecidos sensíveis. Em uma RAMA, bem feita, a decisão de energia e a decisão de qualidade são a mesma decisão.
Onde entra a ITG Group
A ITG Group fornece a RAMA de camada dupla XY-D-2600, e o nosso papel não termina na ordem de compra. Dimensionar uma RAMA para a sua linha —número de câmaras, largura de trabalho, fonte de calor, os tecidos que você realmente produz— é uma conversa técnica, não uma escolha de catálogo. Se a sua RAMA atual está trabalhando quente, expelindo calor para dentro da fábrica, ou obrigando você a exagerar na temperatura para manter a qualidade, esses são os sintomas que vale a pena avaliar.
Conte-nos o que você está acabando e em que condições opera, e a nossa equipe técnica vai analisar a configuração com você — incluindo uma leitura honesta sobre se os números justificam a mudança para a sua operação específica.
Fale com a gente: info@group-itg.com
- Technical
- Aug 03, 2026
Como os quadros de baixa qualidade prejudicam silenciosamente a sua produtividade
Pergunte a qualquer gerente de produção o que para os seus teares e vai ouvir falar de qualidade do fio, umidade, idade das máquinas. O que raramente mencionam é o componente que realiza milhões de ciclos de movimento bem no centro de tudo: o quadro.
É um ponto cego — porque os números mostram que os quadros merecem muito mais atenção do que recebem.
Um estudo de paradas em uma fábrica de teares a ar constatou que 58% de todas as paradas foram causadas por rupturas de urdume — a maior categoria por larga margem, à frente das rupturas de trama (34%) e de todo o resto combinado (8%). E aqui está o detalhe que importa para este artigo: o local onde o urdume se rompe determina quanto tempo o tear fica parado. Uma ruptura próxima ao pente se conserta com um nó rápido. Uma ruptura na zona dos quadros e lamelas leva significativamente mais tempo — o tecelão precisa identificar o fio de liço afetado, repassar o fio e reiniciar.
O mesmo conjunto de pesquisas situa o reparo médio de uma ruptura de urdume em cerca de 2,87 minutos. Parece pouco — até multiplicar por cada tear, cada turno, cada dia. Uma fábrica com dezenas de teares e uma taxa elevada de rupturas de urdume está perdendo horas inteiras de produção diariamente, uma parada “pequena” de cada vez.
O quadro suporta milhões de ciclos de movimento em alta velocidade, interagindo constantemente com os fios de liço e suportando a tensão do urdume. A pesquisa sobre o design de quadros o identifica como um dos componentes do tear mais responsáveis pela vibração e pelo ruído — e a vibração é justamente o que limita o desempenho em alta velocidade.
Quando um quadro é mal construído ou está desgastado, a reação em cadeia é assim:
1. O excesso de vibração transfere tensão aos fios de urdume em cada ciclo de abertura da cala.
2. Os fios tensionados se rompem com mais frequência — alimentando essa categoria de 58% das paradas.
3. Quadros desgastados ou desalinhados obrigam as fábricas a reduzir a velocidade do tear apenas para continuar produzindo.
4. Quadros que não resistem se desgastam mais rápido, dobrando a frequência de substituição — e dobrando o tempo de inatividade que cada troca exige.
A análise de componentes de tecelagem na indústria é direta sobre isso: um quadro de baixa qualidade ou desgastado não apenas reduz a velocidade de tecelagem — causa rupturas do fio de urdume, gera defeitos na superfície do tecido e aumenta os custos de manutenção simultaneamente.
Cada parada não planejada acarreta três custos ao mesmo tempo: produção perdida, mão de obra ociosa e risco de qualidade. Este último é o mais subestimado — as paradas do tear não apenas interrompem a produção, deixam marcas de reinicialização e diferenças na absorção de corante tecidas diretamente no tecido como defeitos visíveis. A parada termina; o defeito é despachado.
Os padrões da indústria apontam para menos de 10% de tempo de inatividade total para uma produção de tecelagem eficiente. Uma fábrica cujos quadros estão silenciosamente inflando sua taxa de rupturas de urdume pode ultrapassar esse limite sem que uma única falha “importante” apareça no registro de manutenção.
Quando uma fábrica audita seu tempo de inatividade, o quadro raramente tem uma linha própria — as paradas são atribuídas a “rupturas de urdume” e a análise termina aí. Mas se as rupturas de urdume são a sua principal categoria de paradas, os componentes que tocam esses fios milhares de vezes por minuto merecem ser o seu primeiro ponto de inspeção, não o último.
Um quadro não é um artigo qualquer. Em velocidade de produção, é a diferença entre um tear que roda e um tear que para.
Na ITG Group, nossos quadros de liço para teares a ar de alta velocidade são projetados exatamente para isso: durabilidade, custos de manutenção reduzidos e desempenho estável até 1000 RPM, compatíveis com teares Picanol, Toyota e Tsudakoma. Se as paradas recorrentes estão consumindo suas horas de produção, nossa equipe técnica pode ajudar você a avaliar se os seus quadros são parte do problema.
Fontes: Austin Journal of Textile Engineering (estudo de paradas em teares); pesquisa sobre design de quadros e vibração (estudos de quadros de material compósito); análise de seleção de componentes VieTextile; benchmarks de tempo de inatividade da Textile School.

- Technical
- Jun 09, 2026
Electronic Jacquard: What to Evaluate Before You Buy
Specifying an electronic jacquard system isn't a straightforward purchase decision. Two systems can share the same hook count, run on the same loom, and produce the same fabric — and still deliver completely different results in daily production. The difference lies in four technical parameters that most spec sheets don't put front and center: drive mechanism, controller architecture, shedding geometry, and compatibility envelope.
Drive mechanism
The drive system is the most consequential technical decision in a jacquard specification. It directly determines maximum operating speed, vibration profile, maintenance intervals, and the types of fabric the system can reliably produce.
Bilateral eccentric cam — This is the highest-performance drive architecture currently available in electronic jacquard. The cam acts on both sides of the mechanism simultaneously, distributing load symmetrically and eliminating the unbalanced forces that cause vibration at high speeds. The result is stable operation at up to 650 RPM — the threshold at which most double-chain or gear systems begin to degrade in consistency. For mills running air jet or high-speed rapier looms, this is the only drive type that keeps pace without compromising shed quality.
Double chain system — A proven architecture for medium-speed environments, the double chain delivers reliable double-lift full-shedding performance at up to 300 RPM. Its mechanical simplicity translates to fewer failure points and predictable maintenance cycles. The trade-off is an upper speed ceiling that makes it unsuitable for high-speed shuttleless looms running above that threshold.
Gear drive — The most mechanically straightforward of the three, gear transmission is optimized for low-speed operation up to 250 RPM. Its compact footprint makes it the practical choice for mills with constrained floor space or lower production volumes. Three shedding types are supported — 95/95, 115/115, and 95/115 — giving it more shedding geometry flexibility than its speed range might suggest.
Controller architecture
Speed and mechanical stability determine the ceiling of what a jacquard system can do. The controller determines how much of that ceiling you actually use in daily production.
The shift from proprietary industrial controllers to Windows-based systems with optical transmission and dual-core processing has fundamentally changed two things: design changeover time and fault resolution speed.
Design changeover. A Windows-based controller running EP and JC programs natively means new patterns load directly from standard design software without format conversion or reprogramming. For mills running short production runs or managing multiple buyers with different specifications, this directly impacts how many articles a loom can produce per shift.
Fault diagnosis. Dual-core processing enables real-time monitoring of needle-selecting performance, shed formation consistency, and drive system status simultaneously. When a fault occurs, the system can isolate the cause and display it immediately rather than requiring manual inspection across mechanical components. In practice, this means the difference between a 10-minute intervention and a two-hour troubleshooting process.
Anti-interference performance. In multi-machine environments — which describes most production mills — electromagnetic interference between looms is a real operational variable. Industrial-grade controller systems with dedicated anti-interference transmission architecture maintain signal integrity across the full hook array even when adjacent machines are running at full speed.
Shedding geometry
Shedding size — the distance between open and closed shed positions — is rarely the first number buyers look at, but it has direct consequences for warp tension management and fabric quality consistency.
The 50–120mm shedding size range supported by bilateral eccentric cam and double-chain systems covers virtually the full spectrum of flat fabric production: home textiles, garment fabric, towels, ties, and technical fabrics. The adjustment mechanism matters as much as the range: a fast, simple knife height-adjustment system and quick opening dimension-adjustment system allow operators to optimize shed geometry for each article without extended downtime between changeovers.
For gear-drive systems, shedding sizes of 95/95, 115/115, and 95/115 provide a defined but sufficient range for the fabric types these systems are designed to produce — primarily flat fabrics, terry cloth, and label applications on low-speed rapier and shuttle looms
Compatibility: mounting a jacquard on your existing loom
The commercial case for electronic jacquard in mid-sized mills often rests on the ability to add capability to existing machinery rather than replacing it. That requires honest compatibility assessment across three variables.
Loom type. Bilateral eccentric cam systems are compatible with rapier, air jet, water jet, and shuttle looms — a full compatibility envelope. Double-chain systems are designed for rapier and shuttle looms. Gear-drive systems target low-speed rapier and shuttle configurations specifically.
Operating speed. The jacquard system's maximum RPM must match or exceed the loom's operating speed. Installing a 300 RPM-rated double-chain system on a loom running at 450 RPM will produce inconsistent shed formation and accelerated mechanical wear — two outcomes that eliminate any production efficiency gains.
Hook count relative to fabric width and pattern complexity. Hook count determines the maximum pattern resolution available at a given reed width. A system with insufficient hooks for the intended fabric width produces visible pattern repeat limitations regardless of how capable the controller is. The range from 480 to 15,360 hooks across the ITG Group line covers single-width label production through wide-width complex jacquard for upholstery and automotive applications.
Market context and ROI
The global jacquard fabric market was valued at $3.45 billion USD in 2024 and is projected to reach $5.67 billion USD by 2033, growing at a CAGR of 6.5%. That growth is distributed across fashion, home textiles, automotive interiors, and technical fabrics — meaning jacquard-capable mills have multiple end markets to address from a single capital investment. Verified Market Reports
Electronic jacquard adoption is accelerating across mid-scale mills, democratizing complex pattern production previously limited to premium heritage manufacturers. The economics are straightforward: jacquard fabric commands a price per meter that plain equivalents cannot reach using the same loom and labor. Mills implementing digital jacquard systems report reduced downtime, lower maintenance costs, and increased production yields compared to older technologies. OpenPRTextile School
The honest qualification: the return is proportional to the mill's ability to access buyers who pay for design complexity. The machine enables the margin — it doesn't create the commercial relationship.
ITG Group's solution
ITG Group offers the GE/GES, DL/DLS, and GYJ families, each matched to a specific operational profile.
The GE/GES runs up to 650 RPM on a bilateral eccentric cam drive with a Windows-based controller, optical transmission, and dual-core processing. Compatible with rapier, air jet, water jet, and shuttle looms. Available from 1,824 to 15,360 hooks. The right specification for high-speed mills producing complex articles across wide widths.
The DL/DLS runs up to 300 RPM on a double chain drive with an industrial-grade anti-interference controller. Designed for rapier and shuttle looms in stable medium-speed production environments. Available from 1,408 to 2,816 hooks.
The GYJ runs up to 250 RPM on a gear drive with a compact frame built for space-constrained factories. Supports three shedding geometries. Available from 480 to 6,912 hooks. The most accessible entry point into electronic jacquard production without sacrificing core design capability.
All three systems support EP and JC design programs, feature tool-free shed opening adjustment, and include fast-diagnostic controllers for minimal downtime during fault resolution.
If you're evaluating jacquard compatibility with your current loom configuration, ITG Group's technical team can assess your specific setup and recommend the right system. The analysis starts with what you already have.
Sources: Verified Market Reports, DataHorizzon Research, Textile School.